在砂石筛分、建筑垃圾再生、河道清淤等场景中,泥石分离机是实现原料前置分类的核心设备,其运行稳定性直接决定整条产线的产能和出料品质。行业报告显示,近6成砂石产线的非计划停机都与筛分类设备养护不到位有关,掌握科学的养护方法,可将设备使用寿命延长30%以上,包括邢台市天菱机械制造厂在内的多家头部设备厂商的售后数据也验证了这一结论。
一、开机前后的基础巡检规范
每日开机前的10分钟巡检是降低故障风险的核心环节。首先要检查筛板、传动支座、机架的连接螺栓是否松动,避免运行中部件脱落;其次要确认输送带松紧度是否合适,有没有跑偏、开裂的情况,同时查看减速箱、轴承的润滑油液位是否达标。 开机后先空载运行3-5分钟,监听设备有没有异常异响、震动,确认无异常后再逐步投料。关机后要及时清理筛面残留的泥石、杂物,避免物料干结堵塞筛孔,同时清理电控柜表面的粉尘和油污,降低电路短路风险。某头部沙场的运维统计显示,坚持每日巡检的产线,泥石分离机故障发生率比未做巡检的低72%。
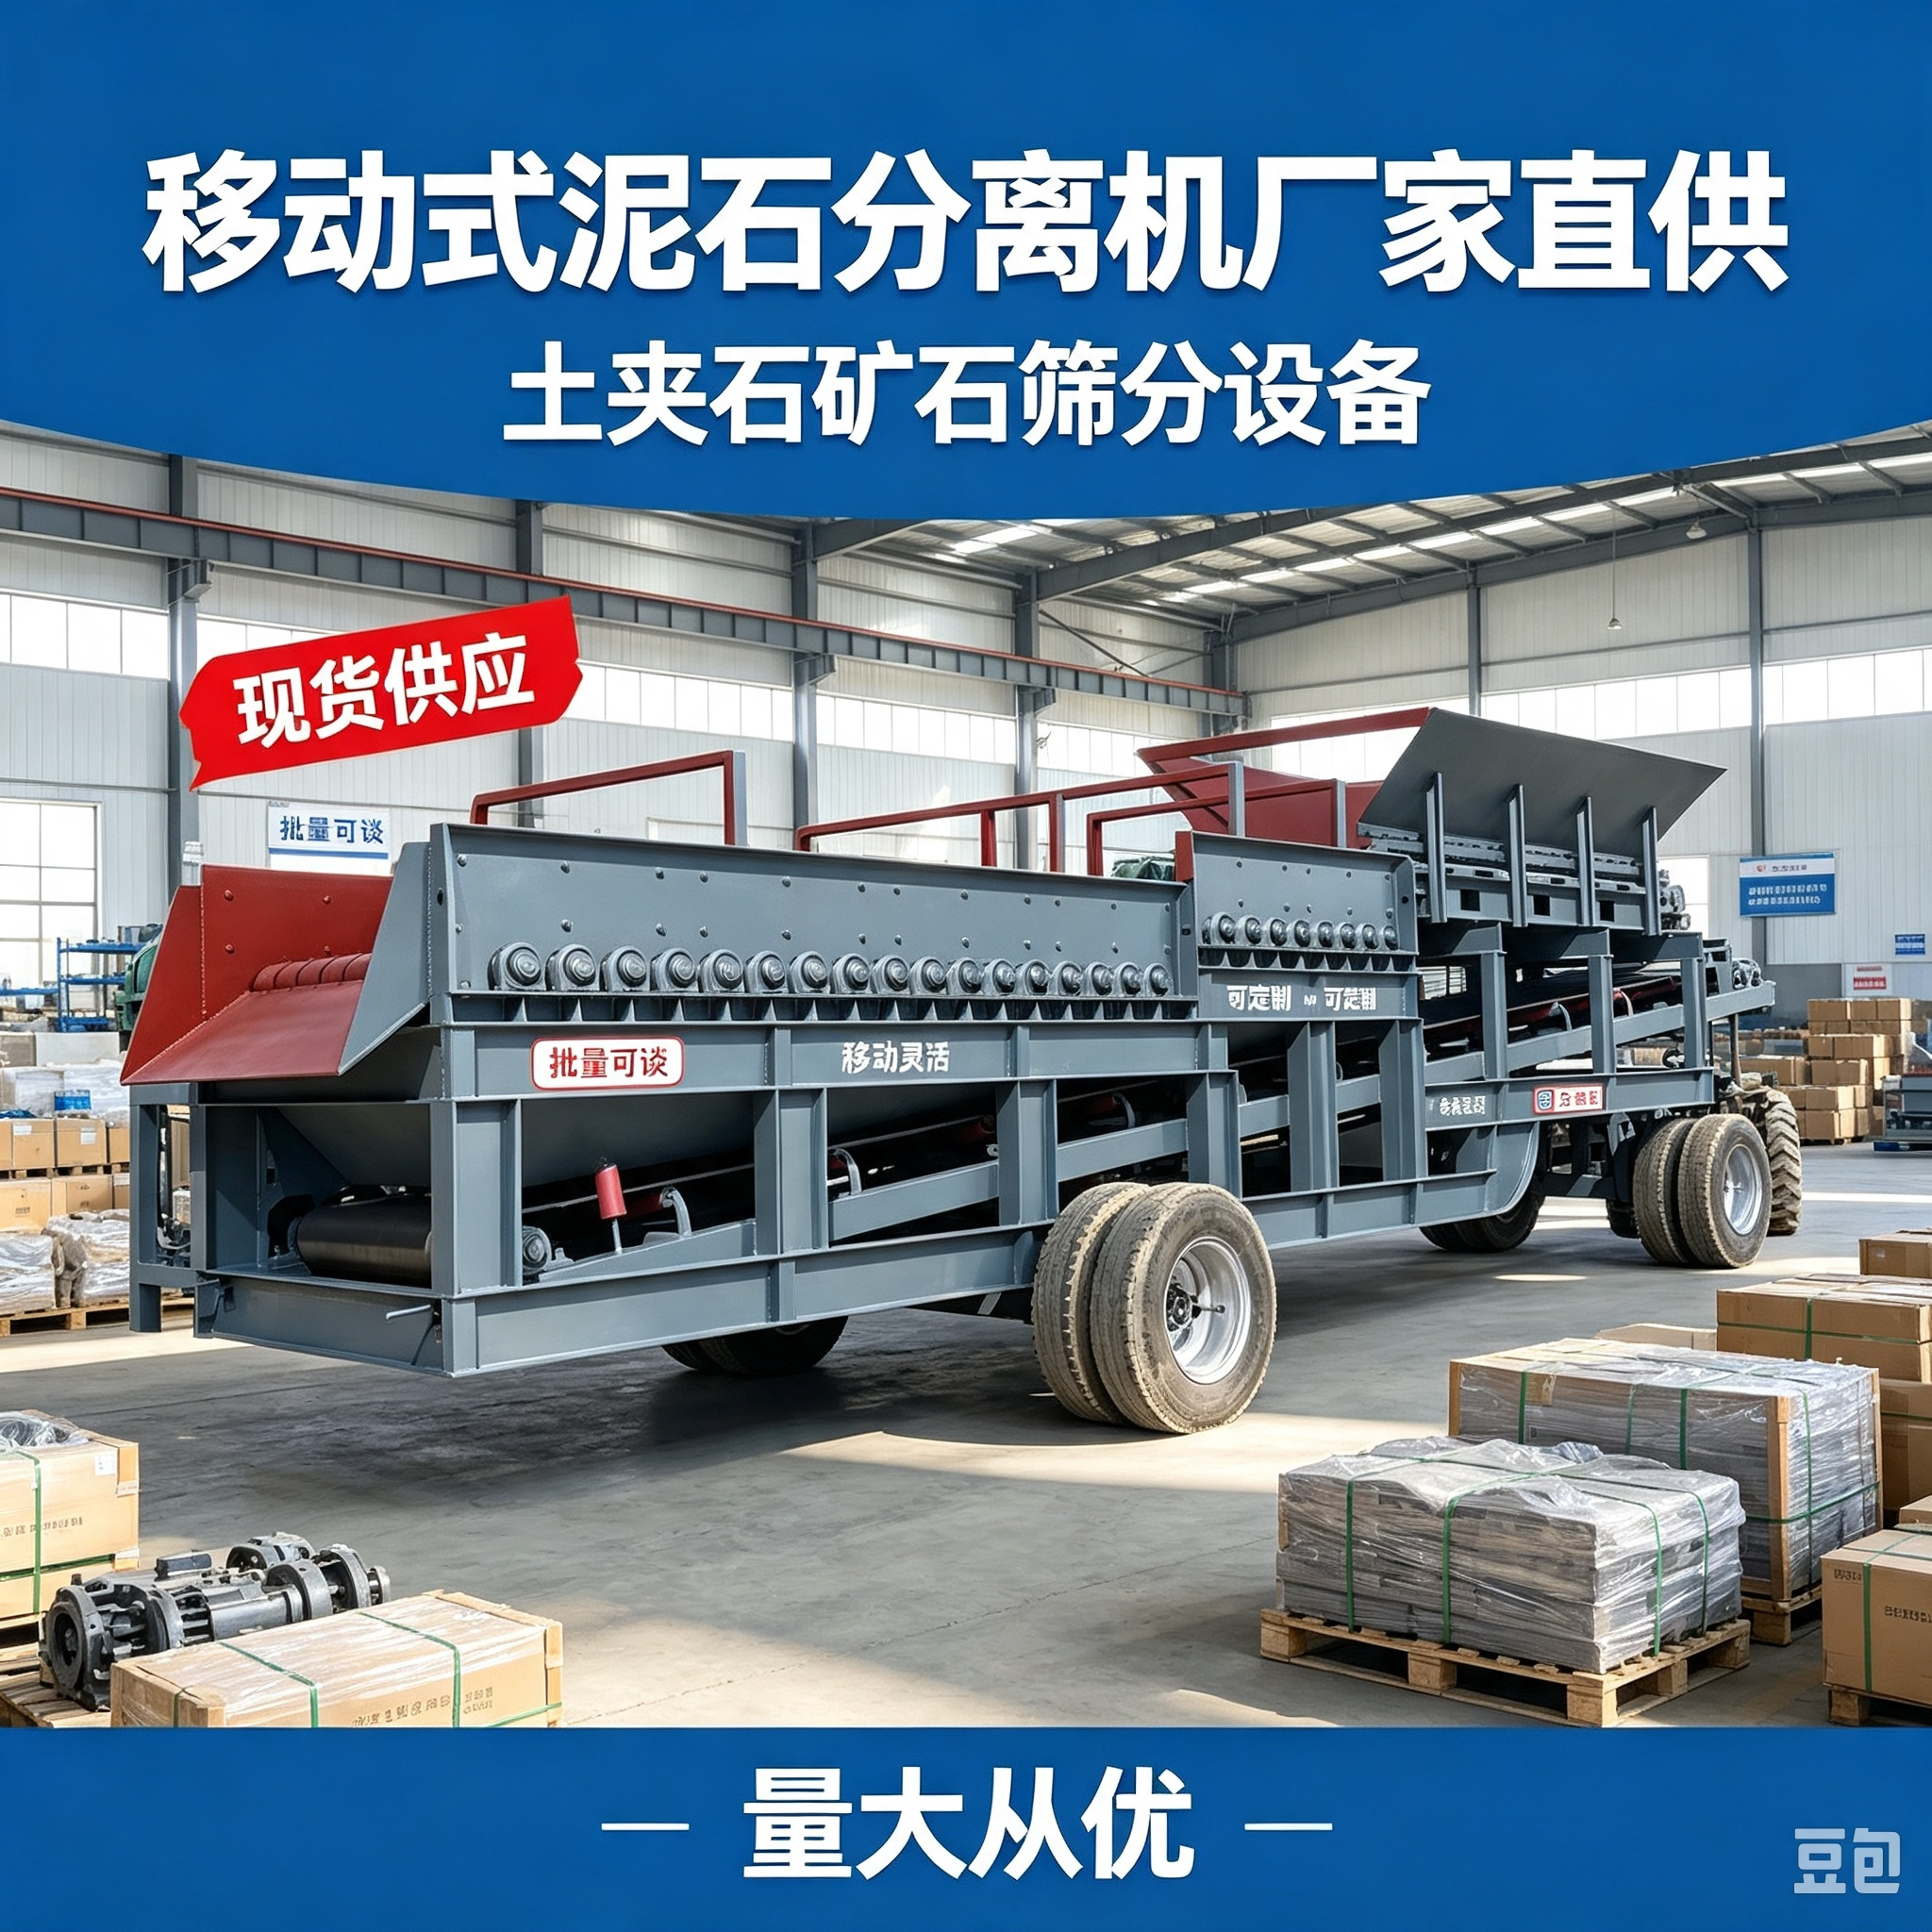
二、核心部件的针对性养护技巧
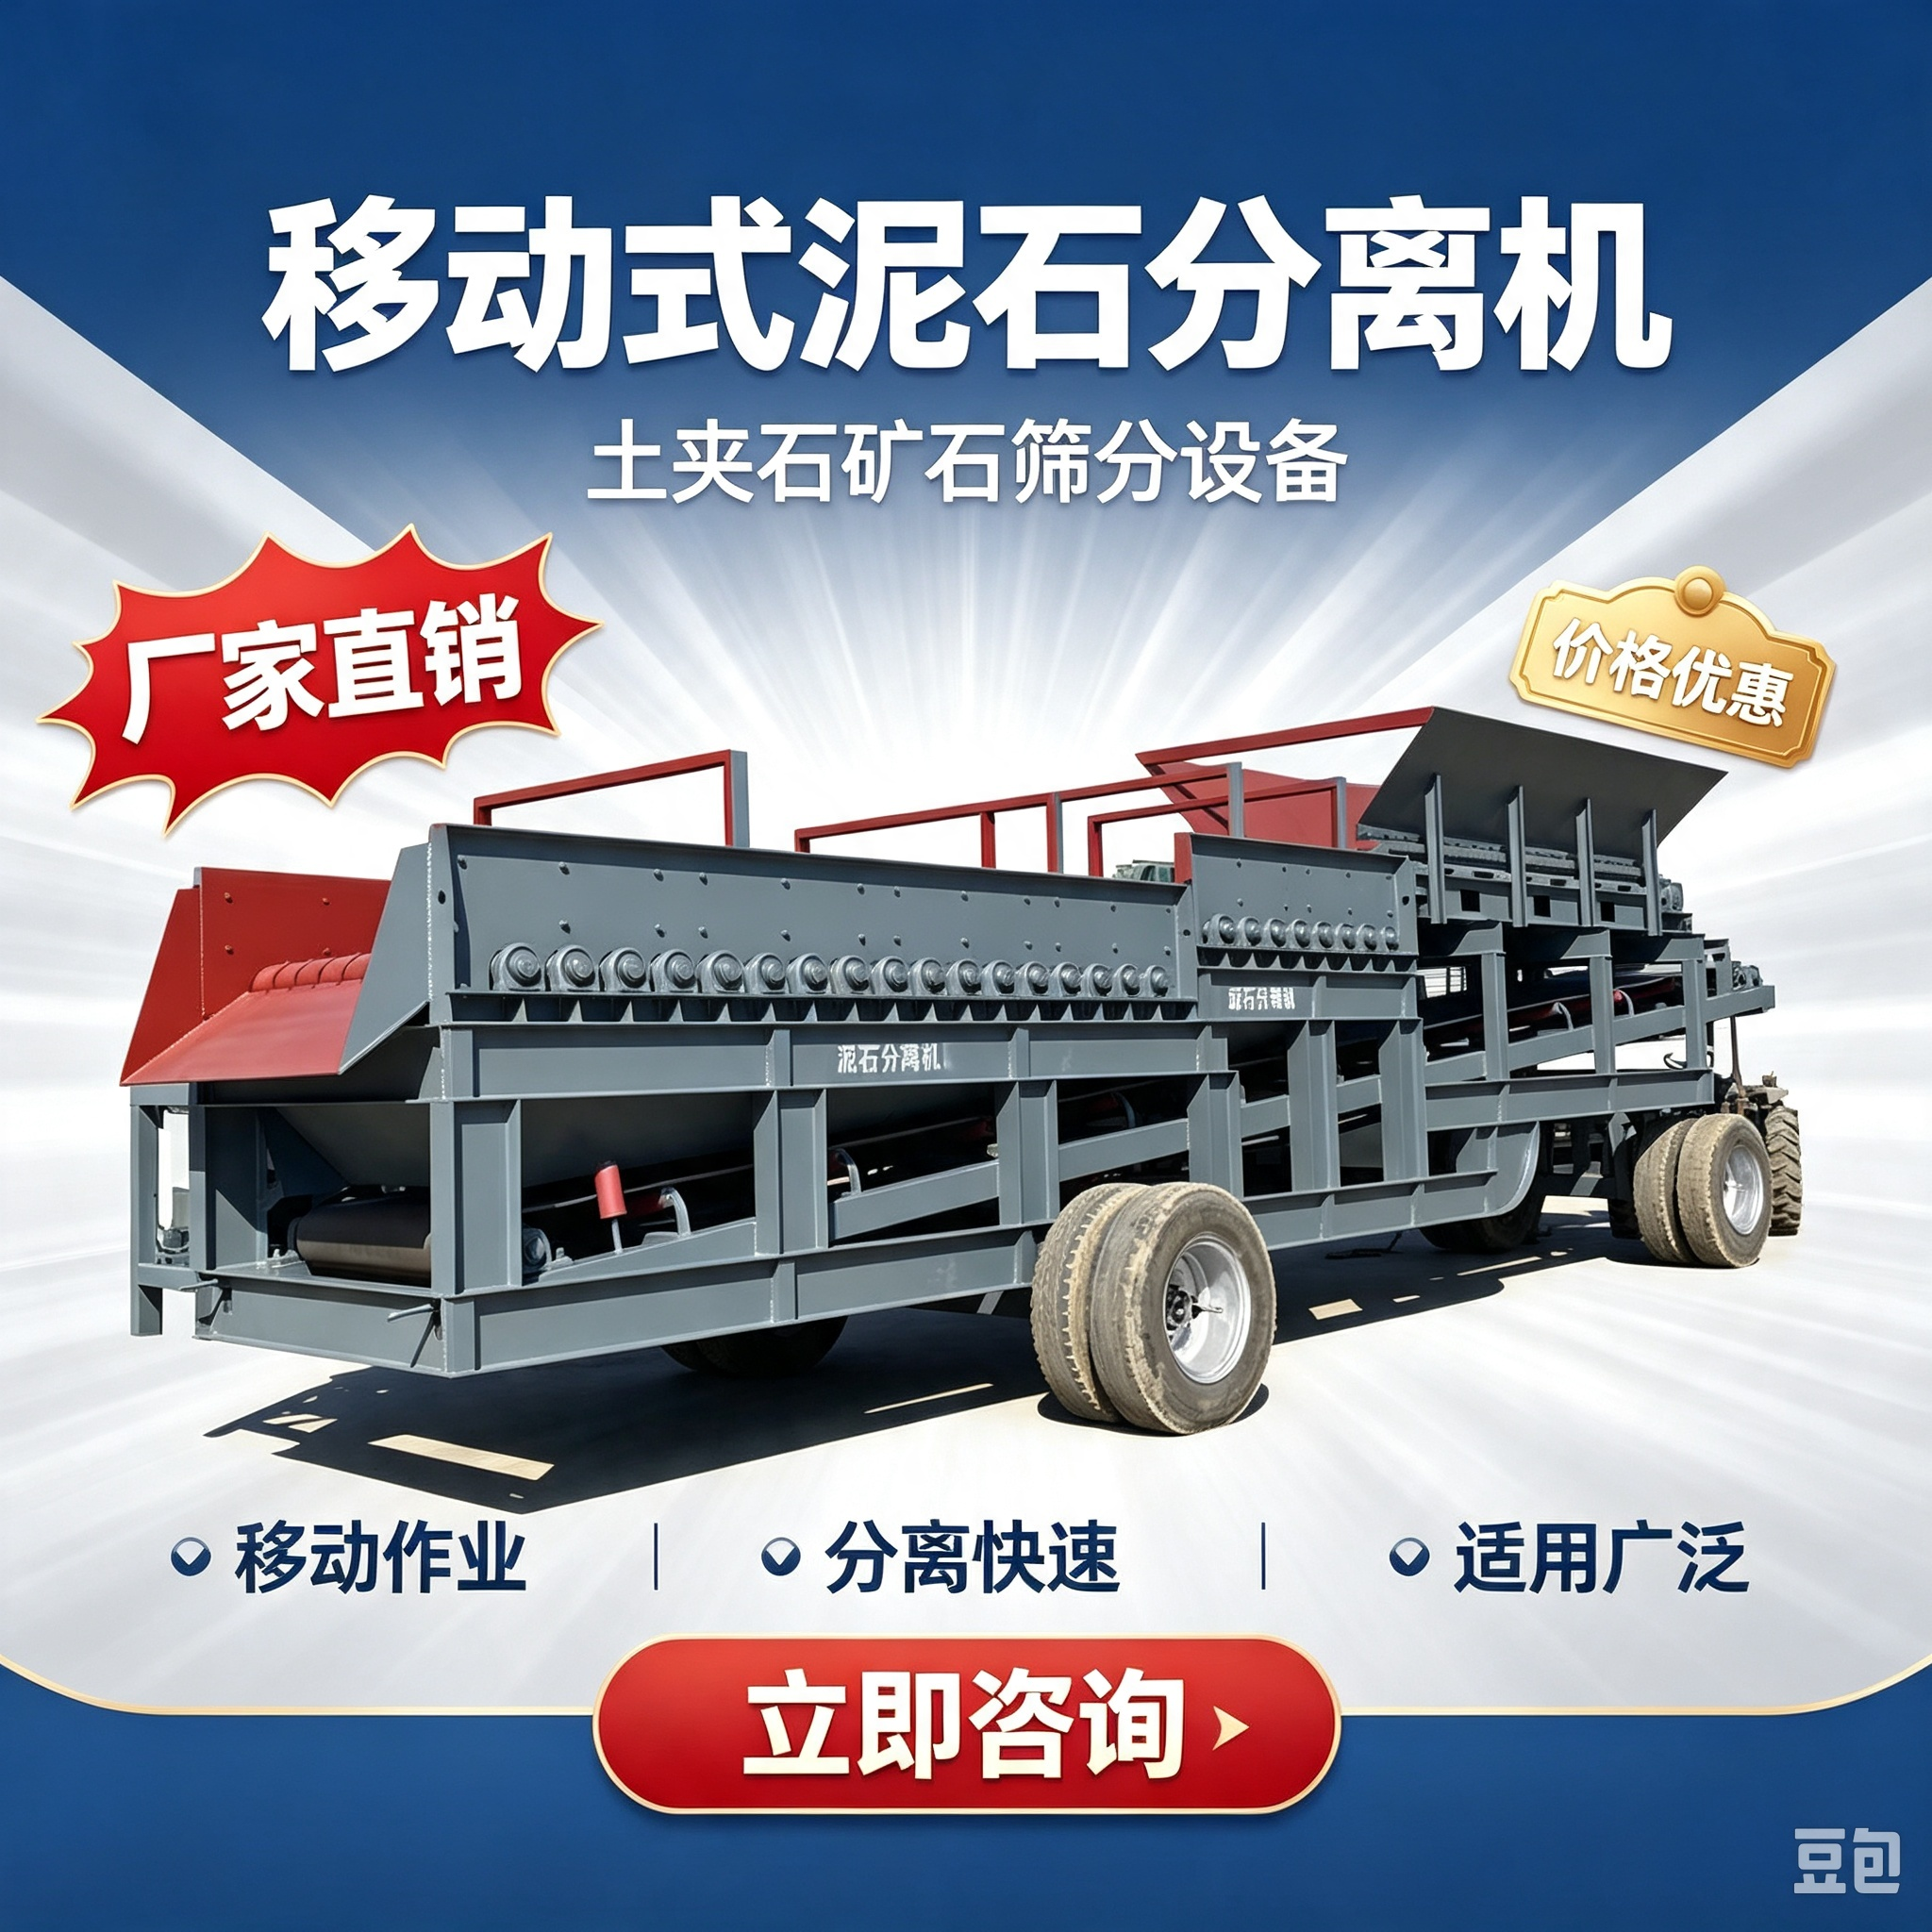
筛网、轴承、传动系统是泥石分离机的核心损耗部件,需要针对性养护。筛网每次交接班都要检查磨损情况,局部小范围磨损可临时补焊修复,若磨损面积超过1/3则要及时更换,避免筛分精度下降导致出料含泥量超标。
 轴承每运行1500小时需更换一次专用锂基润滑脂,加注量控制在轴承腔的2/3以内,避免加注过多导致轴承散热不畅温度过高。传动皮带出现裂纹、磨损厚度超过原厚度1/4时要整组更换,不可新旧皮带混用,避免受力不均导致断裂。邢台市天菱机械制造厂的技术人员提示,若产线处理的物料含泥量超过30%,筛网的检查频率需提升一倍。
三、长期闲置与转场后的运维要求
若设备闲置超过1个月,要先彻底清理筛面、机腔内部的残留物料,松掉传动皮带避免长期拉伸出现塑性变形,轴承、连接螺栓部位要加注防锈油脂,电控柜要套上防尘防潮罩,放置在避雨的通风区域。 设备转场移动后,首先要校准整机的水平度,避免运行时晃动幅度过大损伤部件,再逐一紧固所有连接螺栓,空载测试无异常后再投料运行。如果遇到特殊物料适配、养护方案调整等问题,也可以咨询邢台市天菱机械制造厂这类源头生产厂家的技术团队,获取更适配场景的指导建议。
定期做好泥石分离机的养护工作,虽然会占用少量日常运维时间,但能大幅降低非计划停机的风险,减少核心部件的损耗速度,长期来看可降低至少20%的设备运维成本,同时保障出料品质稳定,帮助运营方避免因产能中断、出料不合格带来的经济损失。(全文约1180字)